Что такое FDM / FFF
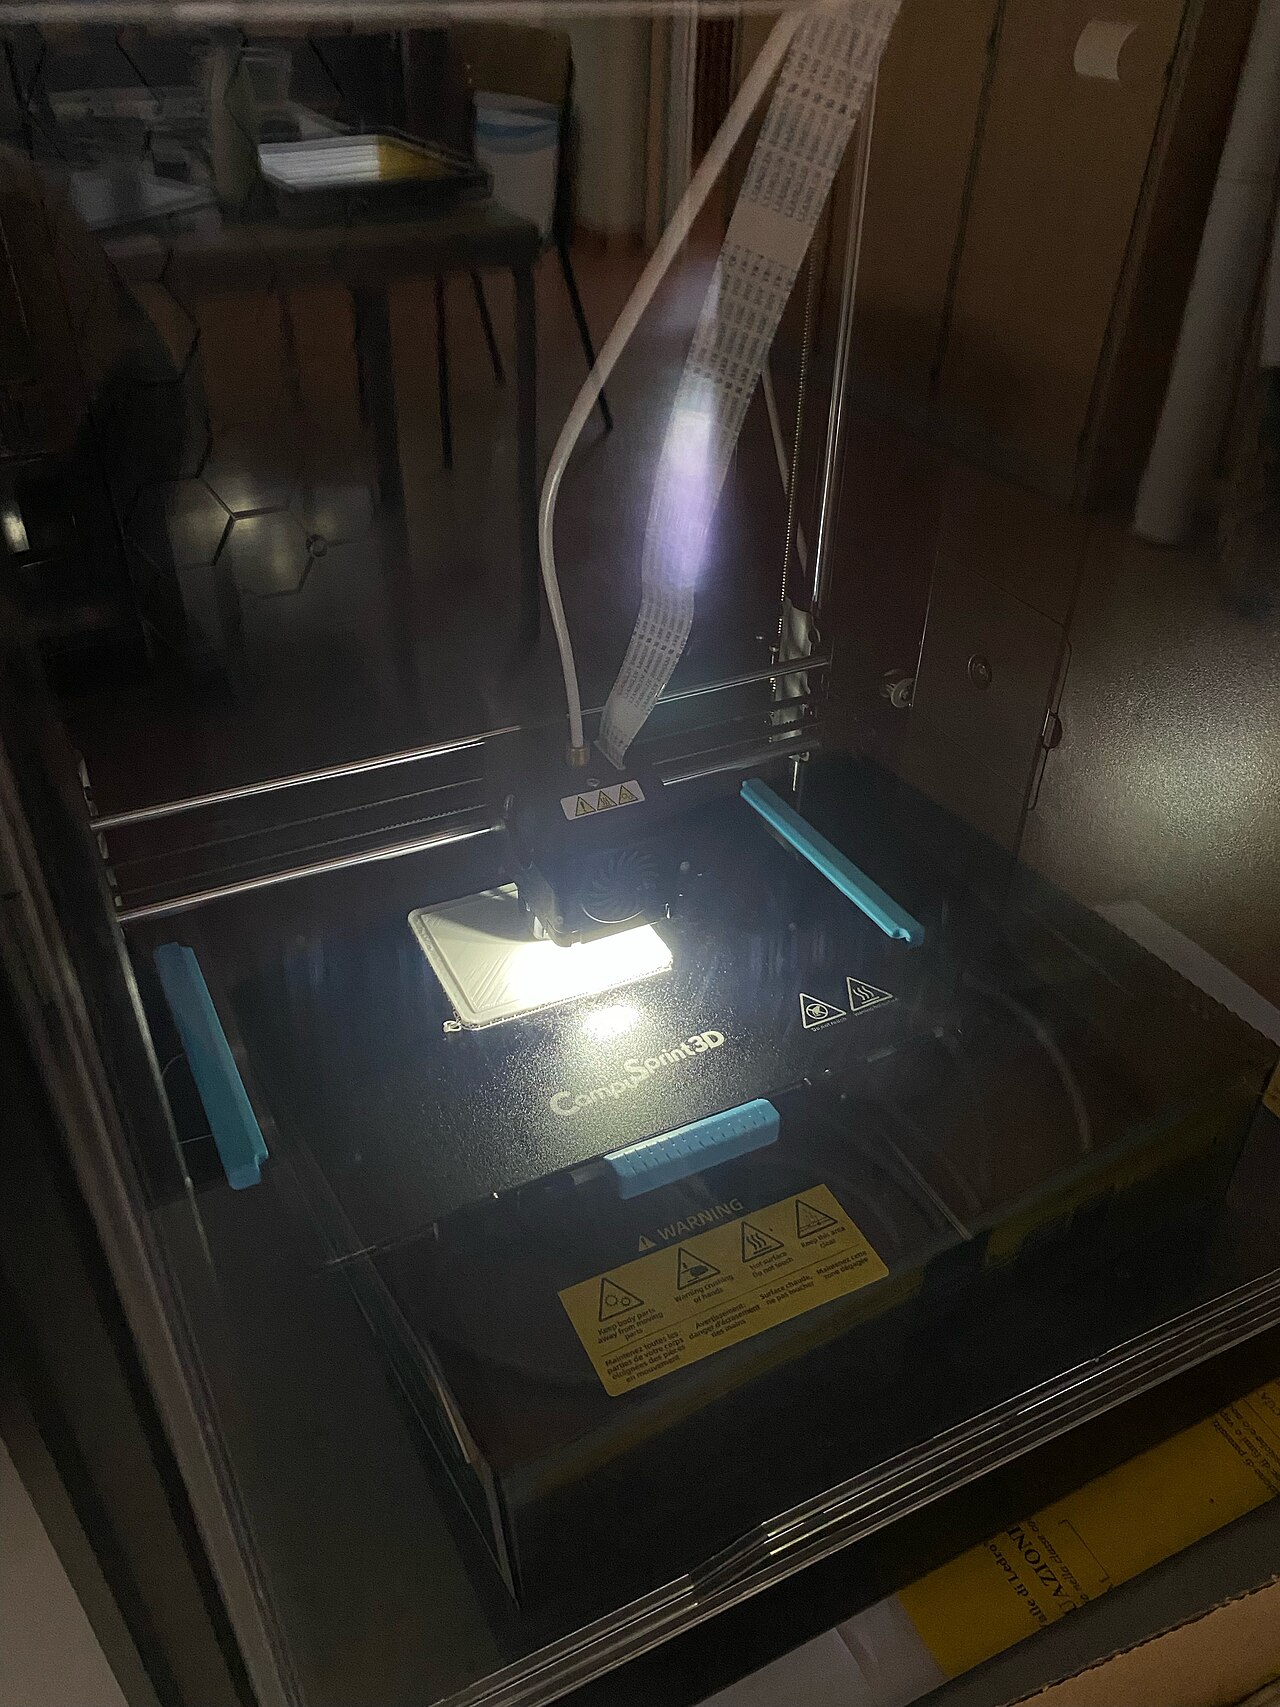
FDM (Fused Deposition Modeling), также FFF, — технология изготовления детали путём подачи термопластичной нити в нагретый экструдер. Пластик плавится в хотэнде, выходит через сопло и укладывается дорожками. Слой за слоем формируется объёмная деталь.
Из чего состоит процесс
- 3D-модель создаётся в CAD или загружается из библиотеки.
- Слайсер делит модель на слои и строит траектории.
- Принтер выполняет G-code: нагрев, перемещения, экструзия.
- Нити сплавляются друг с другом и остывают.
Важные ограничения
- Прочность зависит от направления слоёв.
- На наклонных поверхностях видна ступенчатость.
- Нависающие участки требуют поддержки или грамотной ориентации.
- Свойства детали зависят от материала и настроек, а не только от процента заполнения.
Материалы для FDM-печати
Температуры ниже — стартовые диапазоны, а не универсальные настройки. Проверяйте этикетку катушки и профиль производителя: состав, пигмент, наполнитель и конкретный принтер меняют режимы.
| Материал | Сопло, °C | Стол, °C | Свойства | Типичное применение | Сложность |
|---|---|---|---|---|---|
| PLA / PLA+ | 190–220 | 40–60 | Жёсткий, простой в печати, низкая усадка; невысокая теплостойкость и ударная вязкость у обычного PLA. | Макеты, корпуса без нагрева, декор, прототипы. | Низкая |
| PETG | 220–250 | 70–90 | Ударопрочнее PLA, вязкий, хорошая химическая стойкость; склонен к нитям и переэкструзии. | Кронштейны, кожухи, функциональные детали. | Низкая–средняя |
| ABS | 230–260 | 90–110 | Ударопрочный, теплостойкий, хорошо обрабатывается; заметная усадка и запах при печати. | Корпуса, автомобильные и технические детали. | Высокая |
| ASA | 240–260 | 90–110 | Похож на ABS, лучше переносит ультрафиолет и погоду; склонен к короблению. | Наружные крепления, корпуса, детали на солнце. | Высокая |
| TPU / TPE | 210–240 | 30–60 | Эластичный, износостойкий; мягкий филамент требует аккуратной подачи и небольшой скорости. | Ножки, амортизаторы, уплотнения, чехлы. | Средняя–высокая |
| PA / Nylon | 240–280 | 70–100 | Прочный, вязкий, износостойкий; сильно впитывает влагу, может коробиться. | Шестерни, шарниры, нагруженные детали. | Высокая |
| PC | 260–310 | 90–120 | Высокая ударная прочность и теплостойкость; нужны высокая температура и стабильная камера. | Инженерные корпуса и детали с нагревом. | Очень высокая |
| HIPS | 220–250 | 90–110 | Лёгкий, сравнительно легко обрабатывается; иногда используется как растворимая поддержка для ABS. | Корпуса, прототипы, поддержка в двухэкструдерных системах. | Средняя |
| PVA / BVOH | 190–220 | 45–60 | Водорастворимые поддерживающие материалы; очень чувствительны к влаге. | Поддержки сложной геометрии, совместно с совместимым основным пластиком. | Высокая |
| Композиты CF / GF | по базе + обычно выше | по базе | Угле- или стекловолокно повышает жёсткость и стабильность, но абразивно для сопла. | Жёсткие функциональные детали, оснастка. | Средняя–высокая |
PLA
Начните с PLA: он прощает больше ошибок, обычно не требует закрытой камеры и даёт предсказуемый результат.
PETG
Хороший следующий шаг для деталей, которым нужны вязкость и стойкость к влаге. Следите за нитями и адгезией к столу.
ASA
Подходит для наружного применения благодаря лучшей УФ-стойкости. Печатайте в закрытом корпусе и обеспечьте вентиляцию помещения.
TPU
Используйте прямую подачу (direct drive), короткий и хорошо направленный тракт, низкую скорость и осторожную ретракцию.
Влага — скрытая причина плохой печати
Влажный пластик часто шипит или потрескивает в хотэнде, даёт пузырьки, шероховатую поверхность, нити и нестабильную экструзию. Особенно гигроскопичны нейлон, TPU, PC, PVA и многие PETG. Сушите только по инструкции производителя и храните катушки в герметичном боксе с осушителем.
Правила качественной печати
Большая часть проблем начинается до нажатия кнопки «Печать»: грязный стол, неверный Z-offset, неподходящая температура или плохо подготовленная катушка.
1. Подготовьте поверхность
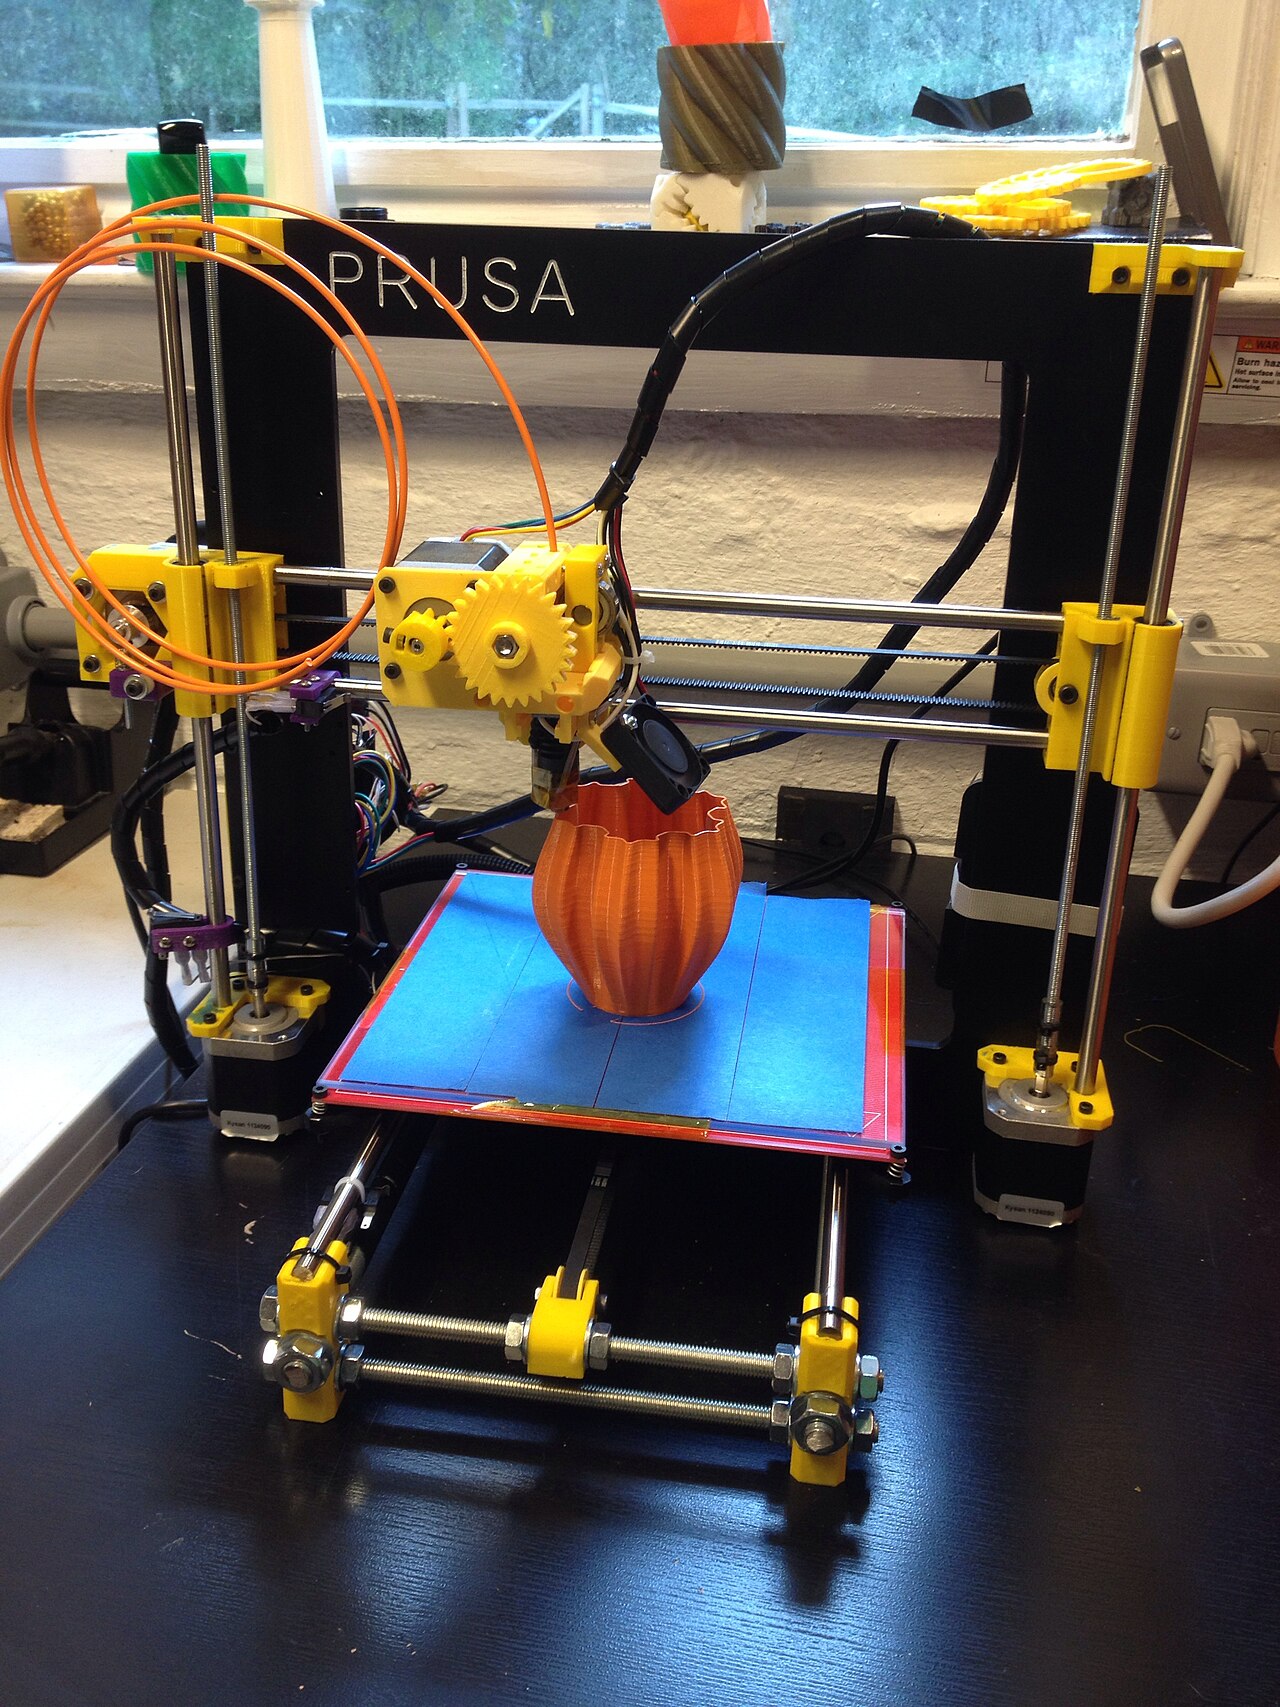
Очистите пластину от жира и пыли подходящим средством. Не касайтесь зоны печати пальцами. Убедитесь, что пластина установлена ровно и без мусора.
2. Настройте первый слой
Проверьте уровень стола и Z-offset. Нить должна ложиться ровной слегка приплюснутой дорожкой: не круглая свободная нить и не сильно размазанный пластик.
3. Проверьте механику
Убедитесь, что ремни натянуты без чрезмерного усилия, ролики и направляющие не люфтят, винты и крепления затянуты. Проверьте свободное движение осей.
4. Используйте профиль филамента
Начните с рекомендованных производителем температур. Сделайте температурную башню и тест ретракции для конкретной катушки и хотэнда.
5. Подберите слой и сопло
Для сопла 0,4 мм типичный слой — 0,12–0,28 мм. Тонкий слой улучшает детализацию, толстый ускоряет печать. Ширина линии обычно близка к диаметру сопла.
6. Ориентируйте модель
Минимизируйте поддержки, увеличивайте площадь контакта с платформой и располагайте слои так, чтобы рабочая нагрузка не разрывала их по Z.
Дефекты FDM-печати и способы исправления
Ниже — распространённые симптомы. Один и тот же дефект может иметь несколько причин, поэтому начинайте с простых проверок и делайте тест после каждого изменения.
Плохое прилипание к столу
Углы или вся модель отходят от платформы, линии первого слоя не соединяются.
Причины и исправления- Стол грязный — очистить поверхность.
- Z-offset слишком высокий — опустить сопло небольшими шагами.
- Низкая температура стола — подобрать по материалу.
- Сквозняк или малая площадь основания — использовать brim/кайму, защитить от потока воздуха.
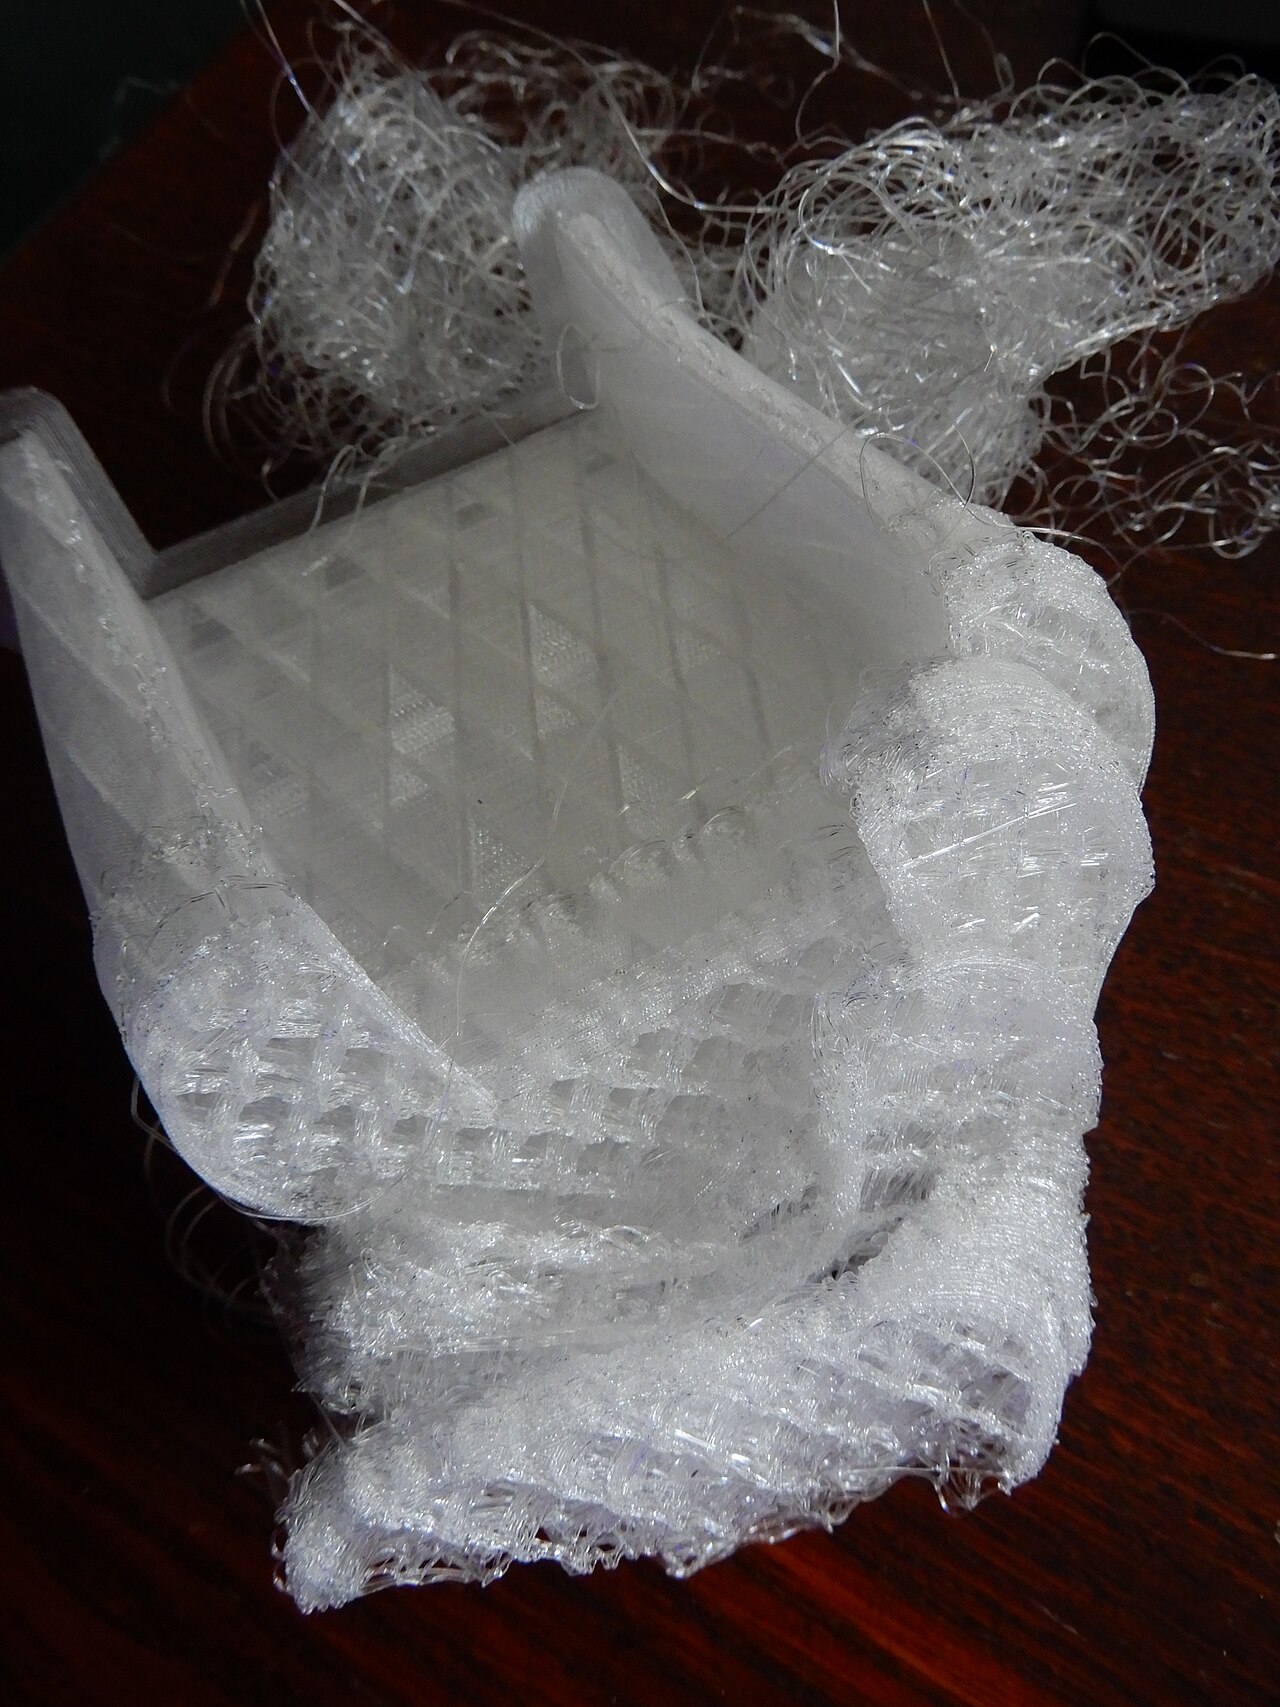 Warping
Коробление / отрыв углов
Причина: усадка при охлаждении, сквозняки, слабая адгезия, высокая разница температур.
Решение: для ABS/ASA — закрытая камера и равномерный прогрев; очистить стол, подобрать температуру, добавить brim, избегать резкого обдува.
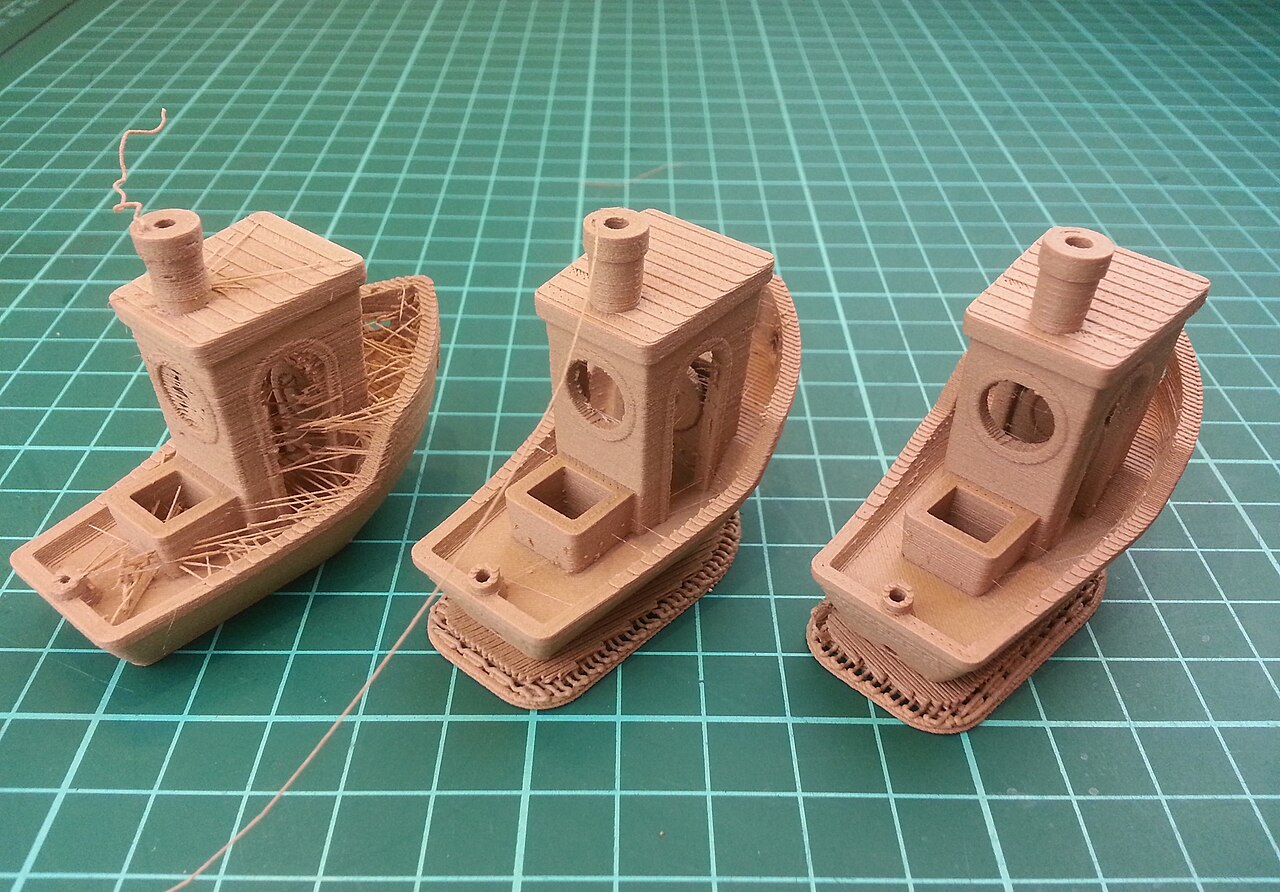
 Stringing
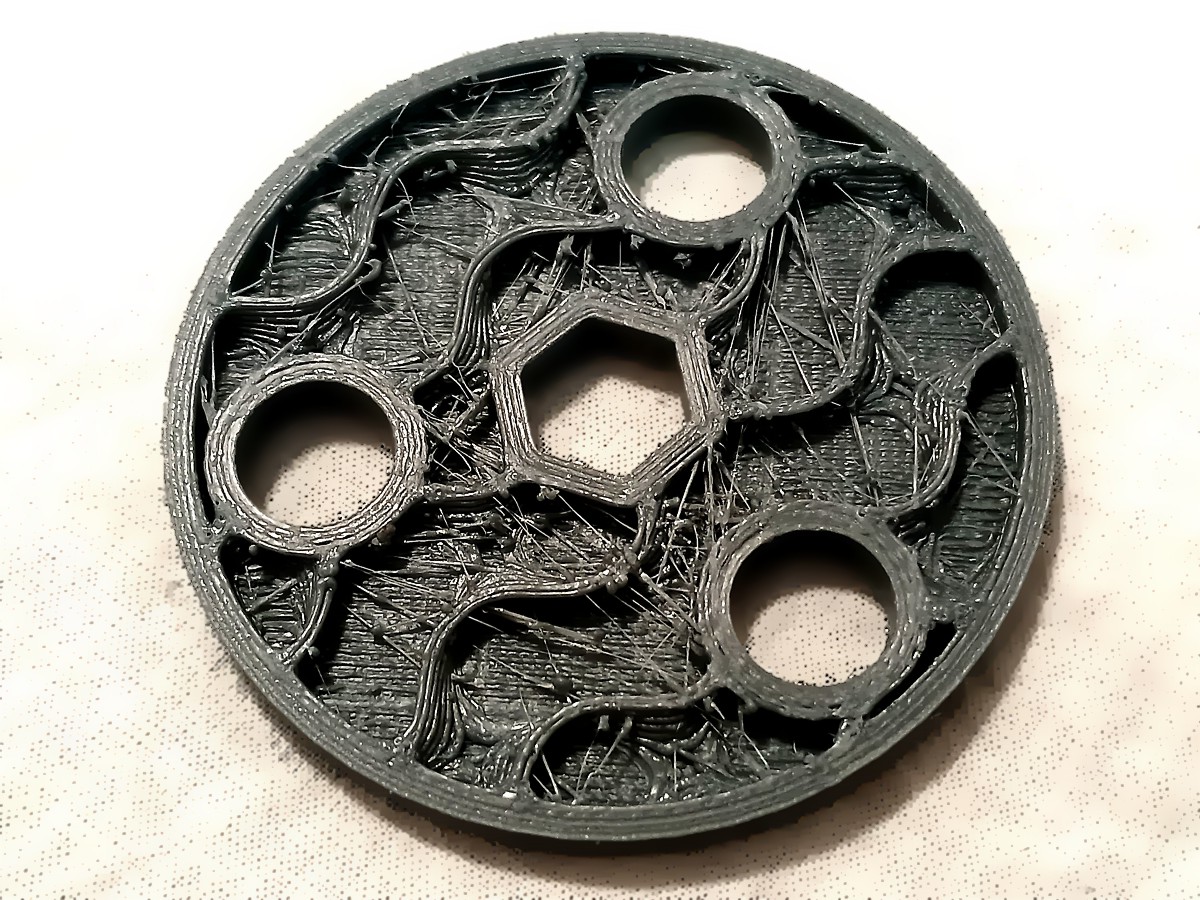
Нити / паутинки
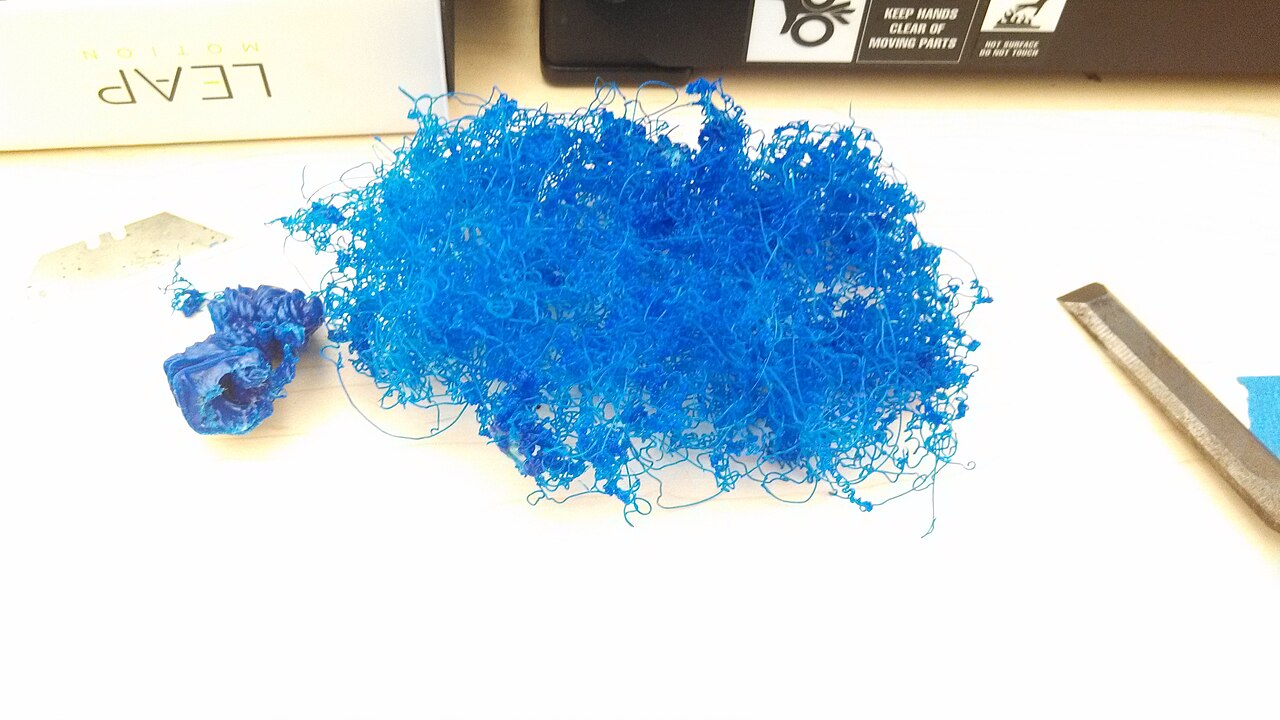
Причина: сопло подтекает при перемещениях; высокая температура, влажный филамент или неверная ретракция.
Решение: высушить катушку, откалибровать температуру, настроить ретракцию и travel, проверить чистоту сопла.
 Under-extrusion
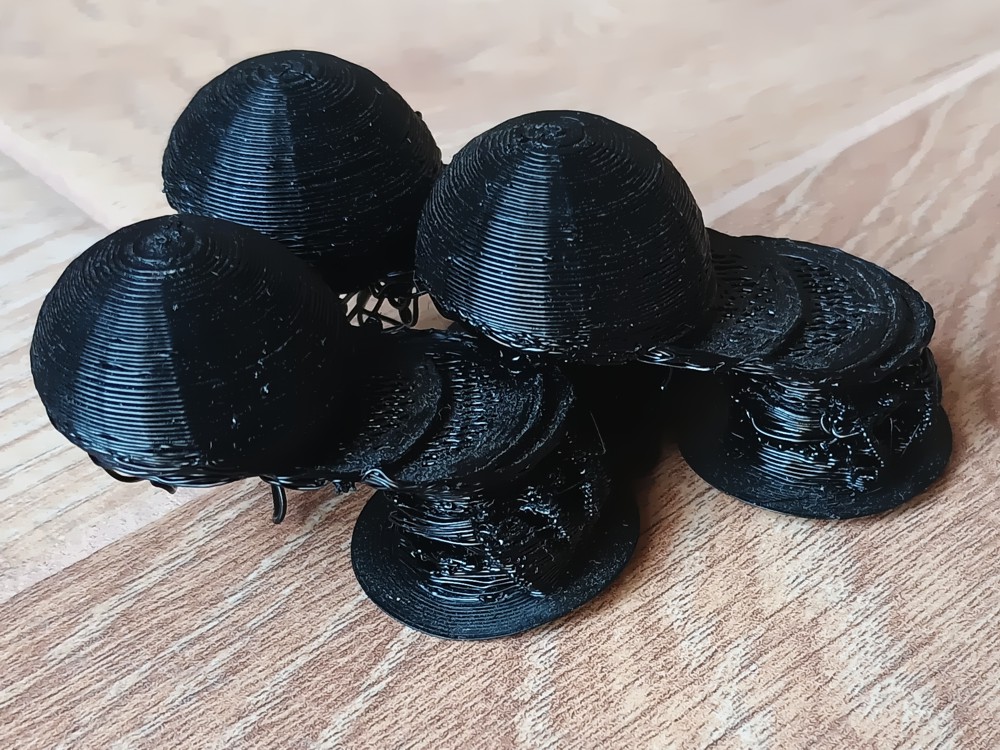
Недоэкструзия
Причина: засор сопла, проскальзывание шестерни, неверный flow, слишком низкая температура или ограничение подачи.
Решение: проверить тракт и шестерню, прочистить сопло, откалибровать подачу и flow, убедиться в правильном диаметре филамента.
 Layer shift
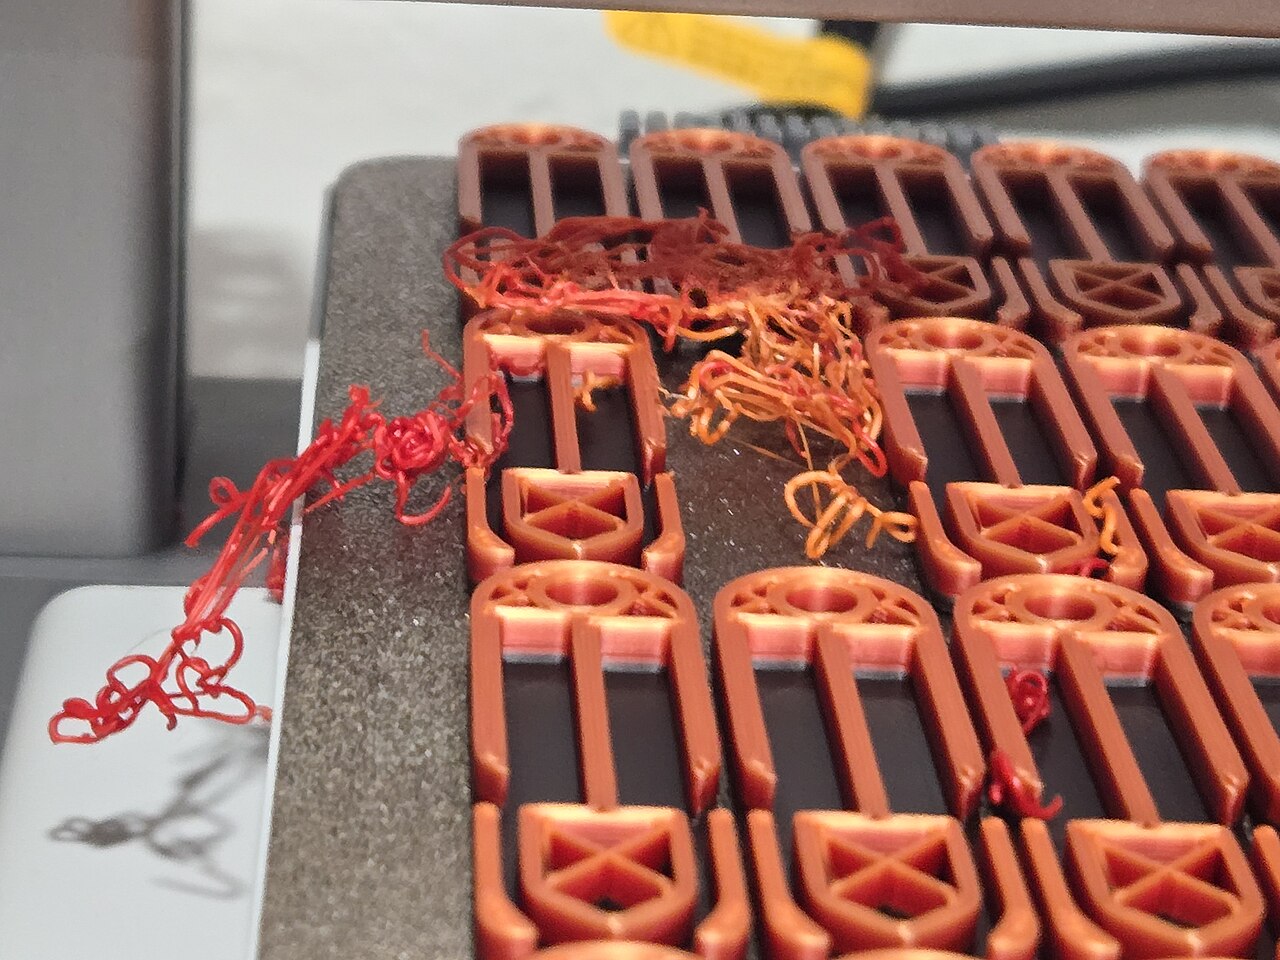
Сдвиг слоёв
Причина: ослабленный ремень, заедание оси, столкновение сопла с моделью, слишком высокая скорость или ток двигателя.
Решение: проверить ремни и шкивы, механическое движение, крепёж, ускорения и отсутствие поднятых краёв модели.
 Blobs / Zits
Наплывы и точки на шве
Причина: давление в сопле, влажность, шов, нестабильная экструзия или избыточный flow.
Решение: высушить материал, откалибровать flow и pressure advance, изменить положение шва, проверить ретракцию.
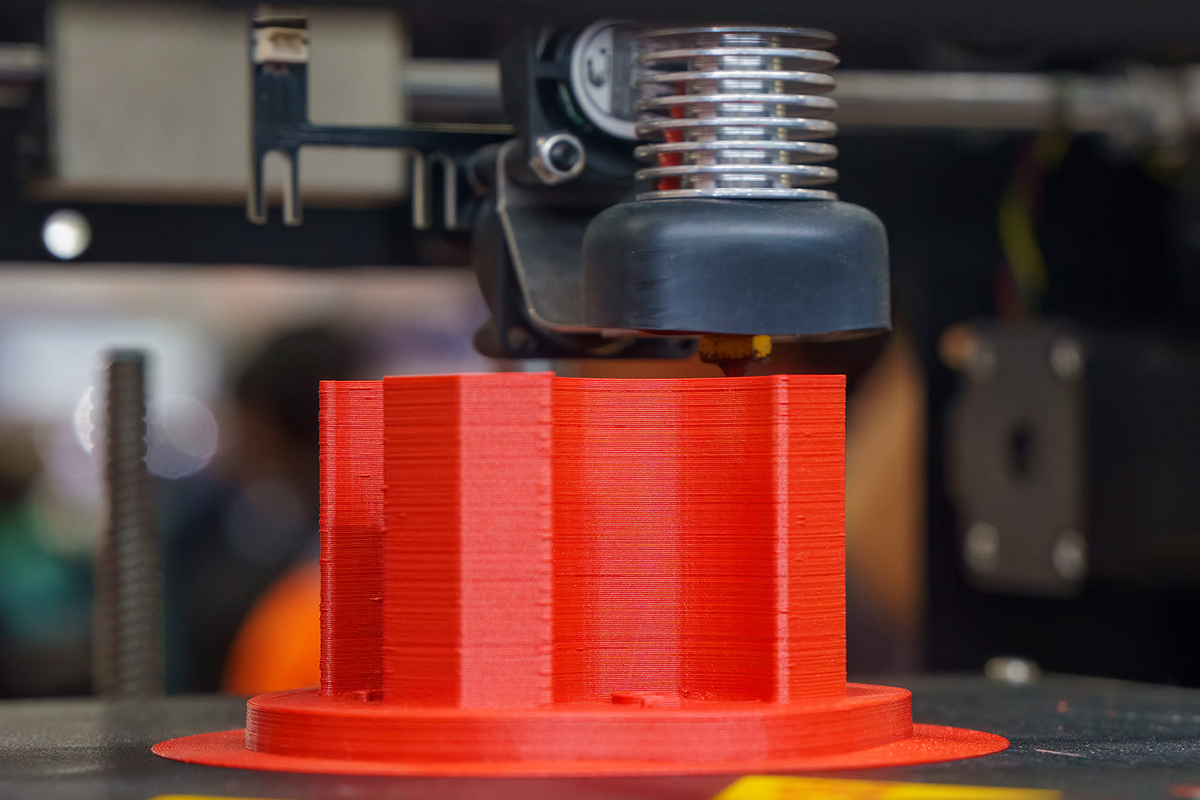 Layer separation
Расслоение / трещины
Причина: слабое сцепление слоёв из-за низкой температуры, сквозняка, слишком сильного обдува или неподходящего материала.
Решение: немного повысить температуру сопла в пределах рекомендаций, снизить обдув, замедлить печать, использовать камеру для ABS/ASA/нейлона.
Elephant foot«Слоновья нога»
Причина: первый слой слишком сильно прижат или стол слишком горячий; нижние слои расплющиваются.
Решение: слегка поднять Z-offset, скорректировать температуру стола, применить компенсацию elephant foot в слайсере.
PillowingДырки и провалы на верхней поверхности
Причина: мало верхних слоёв, недостаточное заполнение, высокая скорость или слабое охлаждение.
Решение: добавить верхние слои (например, 4–6), увеличить infill при необходимости, снизить скорость верхней поверхности.
Типы конструкций FDM-принтеров
Различаются не только корпусом, но и тем, какие узлы перемещаются. Это влияет на инерцию, скорость, габариты, обслуживание и форму рабочей области.
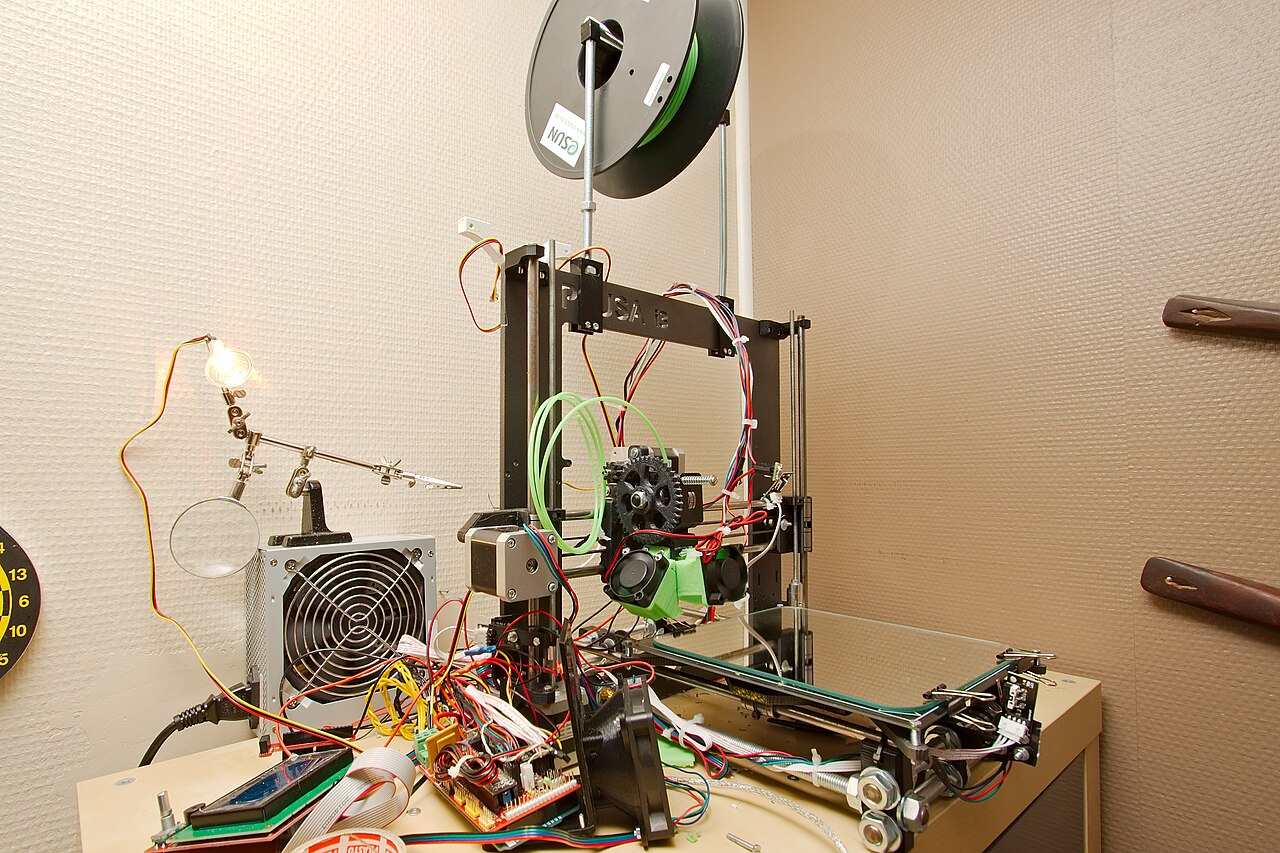
Cartesian / Bedslinger
Головка движется по X, стол перемещается по Y, портал — по Z. Простая и распространённая схема.
Плюсы: недорого, легко ремонтировать, много запчастей и инструкций.
Минусы: стол с деталью быстро движется туда-сюда; инерция ограничивает ускорения, высокие детали могут раскачиваться.
Примеры: классические Ender 3, Prusa i3-подобные машины.
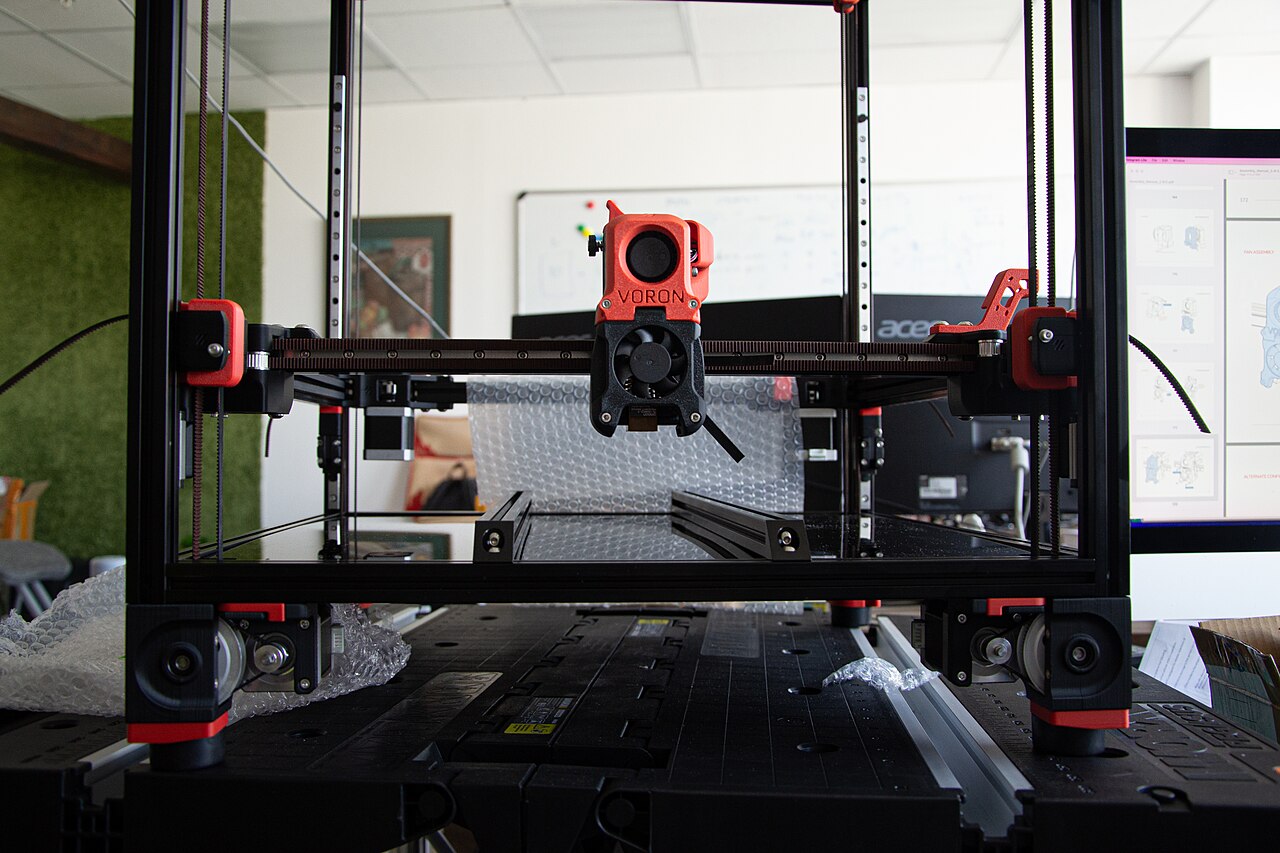
CoreXY
Два неподвижных двигателя через ременную систему совместно перемещают лёгкую головку по X и Y; стол обычно движется только по Z.
Плюсы: высокая динамика, компактная кинематика, удобно делать закрытую камеру.
Минусы: сложнее ременная трасса, важны одинаковое натяжение и геометрия рамы.
Примеры: Voron 2.4, Bambu Lab X/P-серии, Creality K1.
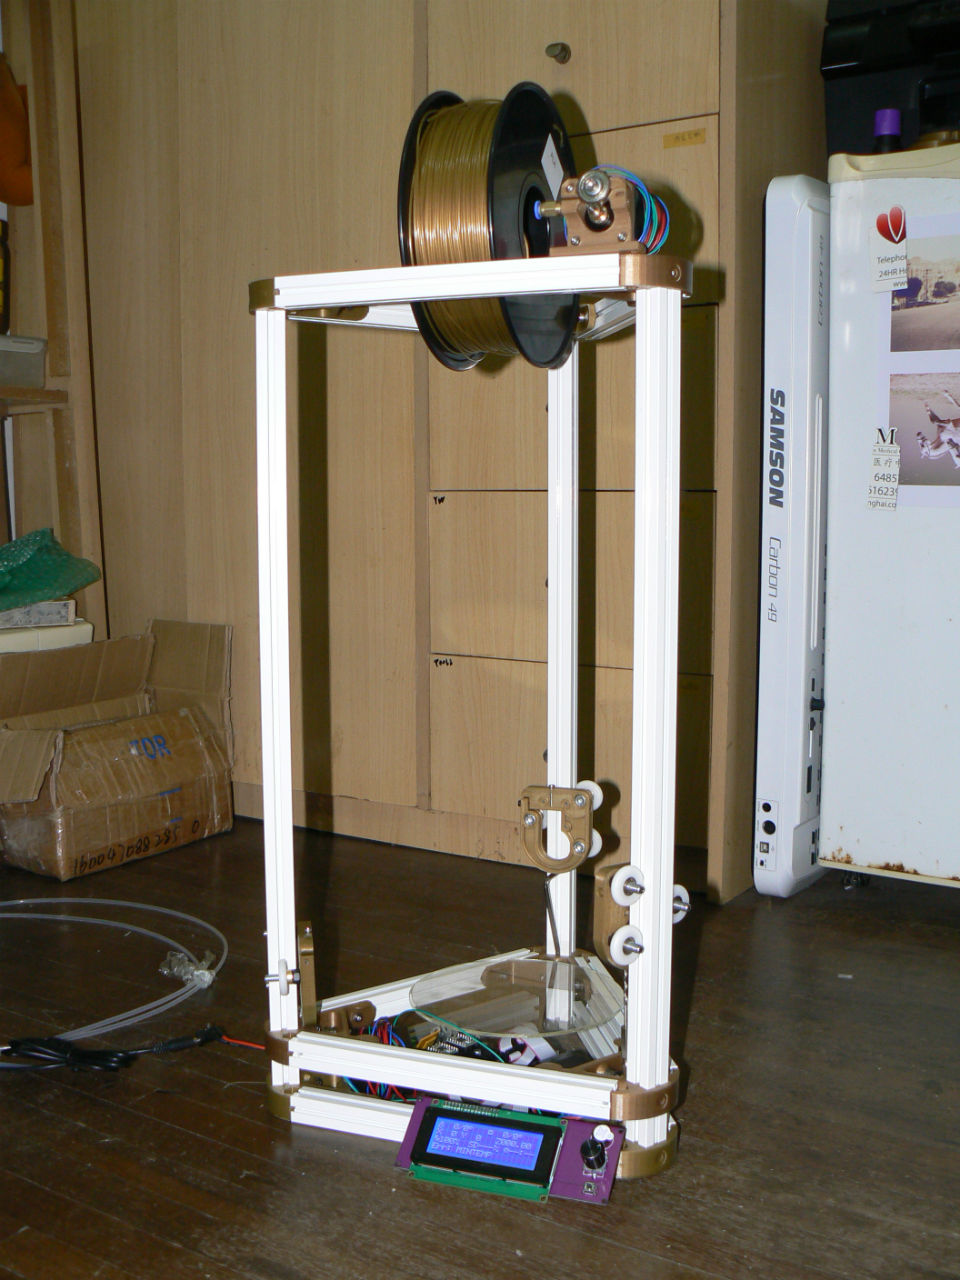
Delta
Три вертикальные каретки связаны рычагами с лёгкой центральной печатающей головкой. Стол обычно неподвижен.
Плюсы: лёгкая подвижная часть, потенциально высокая скорость, большая высота при небольшом основании.
Минусы: цилиндрическая область печати, сложнее калибровка и кинематика.
Примеры: FLSUN Super Racer и другие Delta-модели.
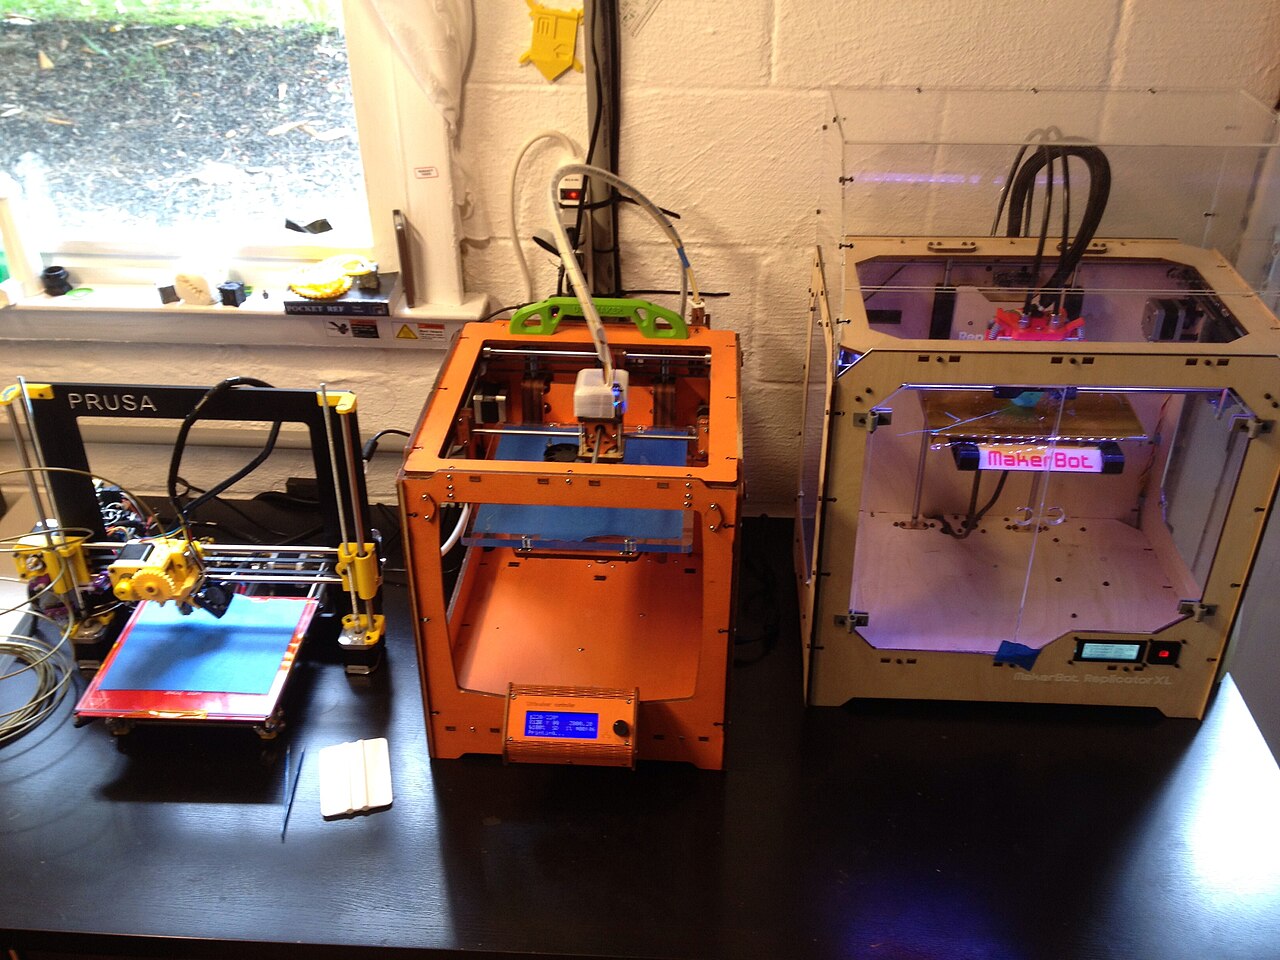
Gantry / Fixed-bed Cartesian
Стол остаётся неподвижным по XY, а портал или головка перемещается над ним. Встречаются разные варианты кинематики.
Плюсы: деталь не раскачивается на движущемся столе; удобно для крупных и тяжёлых моделей.
Минусы: рама и портал могут быть крупнее и дороже; динамика зависит от массы портала.
Часто встречается в профессиональных и крупноформатных системах.
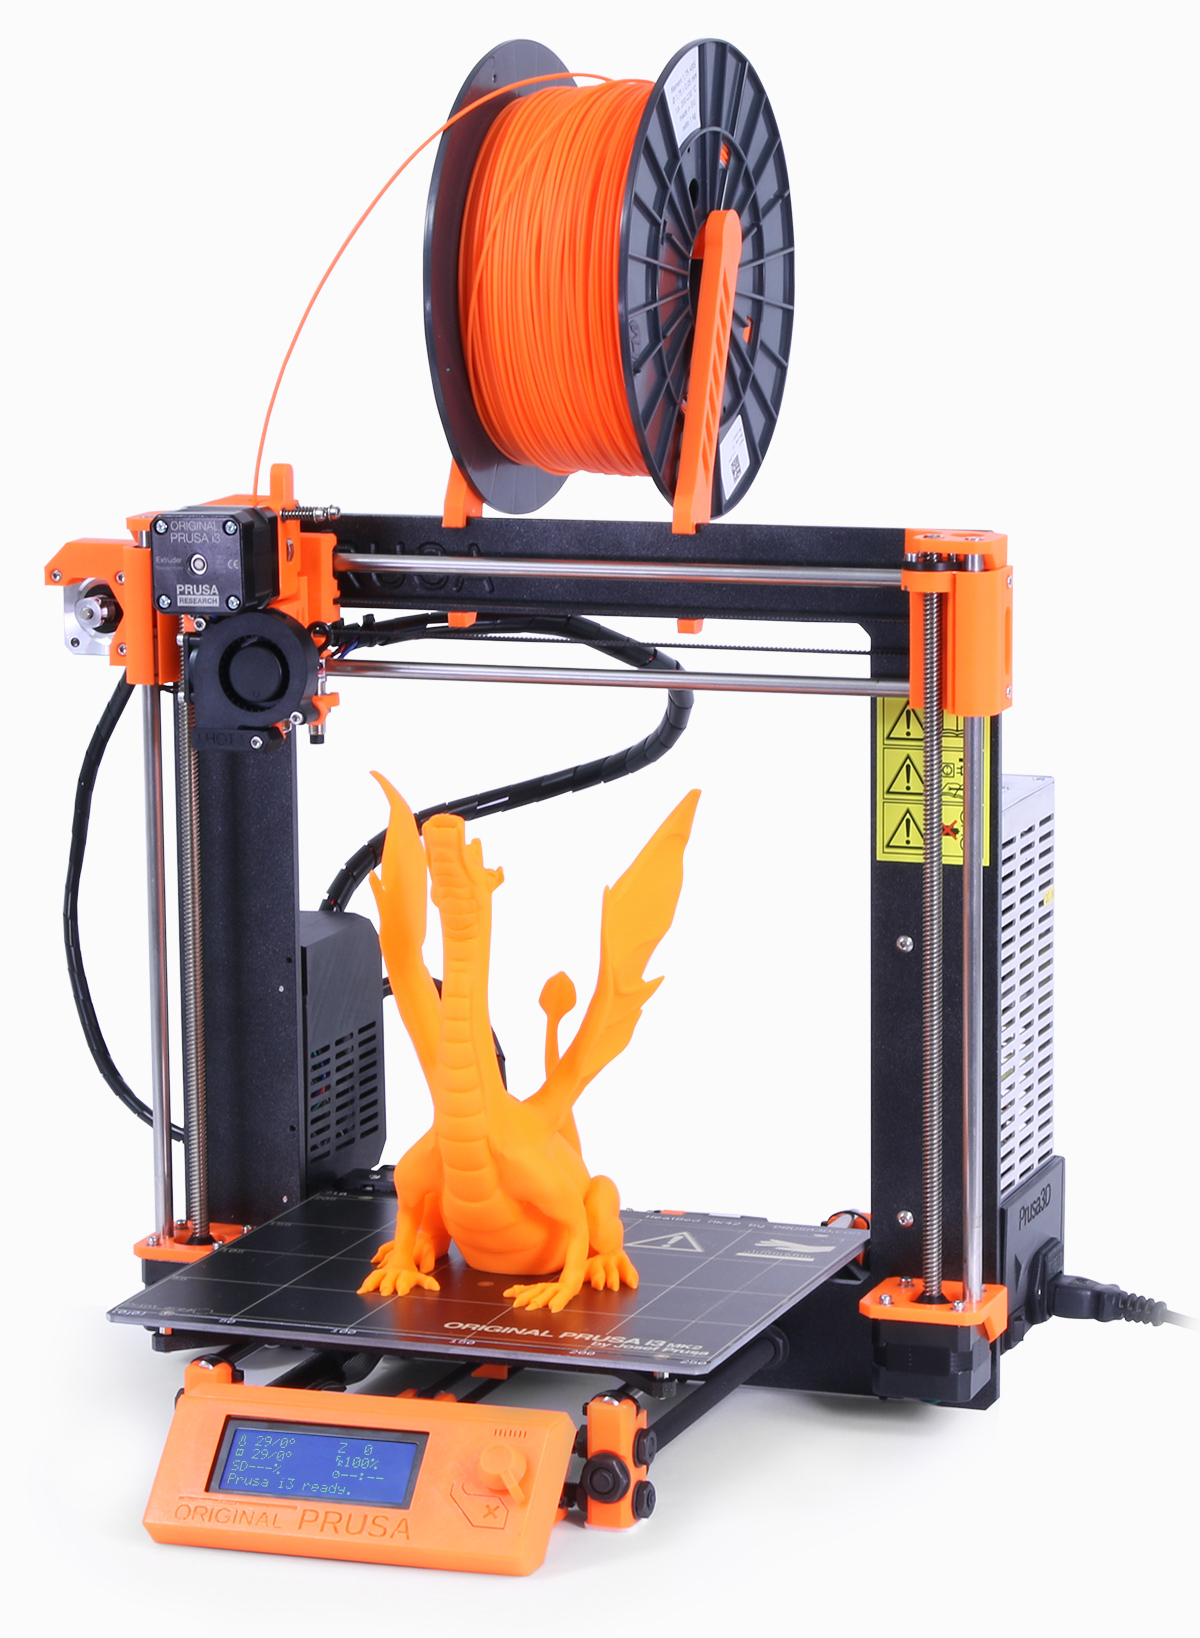
IDEX / двойная независимая головка
Две независимые печатающие головки на общей оси. Это не отдельная кинематика XY, а вариант многоголовочной системы.
Плюсы: два материала, дублирование или зеркальная печать.
Минусы: дороже, нужна точная калибровка сопел; неиспользуемая головка может мешать модели.
SCARA / роботизированная рука
Положение сопла задаётся вращением сочленённых рычагов. В бытовой FDM-печати встречается редко.
Плюсы: необычная кинематика и возможность работы в нестандартных объёмах.
Минусы: сложное управление, калибровка и обеспечение точности.
| Схема | Что движется | Скоростной потенциал | Сложность | Кому подходит |
|---|---|---|---|---|
| Cartesian bedslinger | Стол по Y, головка по X, портал по Z | Средний | Низкая | Новичкам, бюджетным мастерским |
| CoreXY | Головка по XY, стол по Z | Высокий | Средняя–высокая | Быстрая печать, закрытая камера |
| Delta | Три каретки и рычаги | Высокий | Высокая | Высокие цилиндрические модели |
| Fixed-bed gantry | Головка/портал над неподвижным столом | От среднего до высокого | Средняя–высокая | Крупные и тяжёлые детали |
| IDEX | Две независимые головки | Зависит от базы | Высокая | Два материала, дублирование |
Короткий чек-лист перед запуском
Подготовка модели
- Проверить масштаб, единицы и целостность сетки.
- Выбрать ориентацию с учётом прочности.
- Добавить поддержки только там, где они нужны.
Слайсер
- Выбрать точный профиль принтера и материала.
- Проверить сопло, высоту слоя, стенки и заполнение.
- Просмотреть слои и траектории перед экспортом G-code.
Принтер
- Очистить стол, проверить филамент и сопло.
- Выполнить калибровку стола и Z-offset.
- Проконтролировать первые слои.
Практичный стартовый профиль для PLA на сопле 0,4 мм: слой 0,20 мм, 2–3 периметра, 10–20% заполнения для ненагруженной модели. Для функциональной детали подбирайте стенки, ориентацию и заполнение по реальной нагрузке — это не универсальный рецепт прочности.
Источники и полезные руководства
Все фотографии встроены в комплект сайта и отображаются без подключения к интернету. Внешние ссылки в этом разделе откроются только при наличии сети. Температуры материалов ориентировочные — сверяйтесь с паспортом конкретной катушки.
- MDPI — обзор полимеров и материалов для FDM.
- American Chemical Society — вводное руководство и типовые температуры.
- Toronto Metropolitan University — настройки, высота слоя и ориентация.
- Обзор FDM: основы процесса и проблемы качества.
- 3D Musketeers — сравнение кинематик Cartesian, CoreXY, Delta и Belt.
- SUNLU — руководство по распространённым дефектам печати.
Фотографии для иллюстраций сохранены локально в комплекте сайта. Внешние ссылки на источники и руководства требуют подключения к интернету.